
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-25 Origem:alimentado
A fabricação de painéis compostos de alumínio (ACP) exige tolerâncias de engenharia exatas. A bobina de alumínio pré-pintada atua como exterior visível para estruturas modernas. Enfrenta constantemente condições climáticas adversas. Portanto, qualquer falha no substrato ou revestimento arruína o produto arquitetônico final. Os fabricantes muitas vezes lutam contra espessuras de revestimento inconsistentes. Eles enfrentam má adesão da tinta e mudanças inesperadas de cores. Esses problemas causam altas taxas de refugo durante o roteamento e dobramento ACP. Os erros de instalação se multiplicam quando os materiais não atendem às especificações. Em última análise, a má qualidade do material prejudica a credibilidade e os resultados financeiros do fabricante.
Um protocolo padronizado de inspeção de qualidade de bobinas de alumínio com revestimento colorido resolve esse problema. Oferece a única maneira confiável de validar as capacidades do fornecedor. Este guia descreve as principais dimensões de teste que você deve compreender. Cobrimos a integridade do revestimento, a força de adesão e a consistência da cor. Você aprenderá como selecionar fabricantes de bobinas confiáveis. Isso garante que sua produção contínua de ACP funcione de maneira suave e lucrativa.
O processo de fabricação expõe rapidamente defeitos ocultos no material. Ao utilizar bobinas de alumínio para produção de ACP , os defeitos raramente permanecem isolados. Uma única bobina mal curada cria uma cascata de falhas de produção. Pode arruinar centenas de metros quadrados de painéis compostos. Muitas vezes, os operadores só detectam o problema mais tarde na linha de laminação. A essa altura, a fábrica já desperdiçou recursos valiosos.
As falhas de campo apresentam enormes responsabilidades financeiras e legais. Imagine painéis descascando um ano após a instalação em um arranha-céu. A exposição ao sol causa degradação UV e escamação. Tintas mal fabricadas irão delaminar da película de alumínio. Essas falhas em campo geram reclamações de garantia dispendiosas. Você deve pagar pelos materiais de reposição. Você também arca com o enorme custo da mão de obra de reposição. Os danos à reputação da sua marca muitas vezes são irreparáveis.
Avaliar o verdadeiro custo requer uma perspectiva de longo prazo. Bobinas mais baratas geralmente trazem uma taxa de rejeição notavelmente alta. Esse tempo de inatividade custa graves perdas financeiras. Você desperdiça materiais caros de núcleo LDPE ou retardantes de fogo (FR). Painéis descartados prejudicam diretamente suas margens de lucro. A aquisição de bobinas pré-validadas e de alta qualidade evita esses desastres operacionais. Garante uma fabricação mais tranquila e entregas de projetos confiáveis.
A resiliência física da tinta determina a vida útil do ACP. A cura adequada garante que a superfície resista ao estresse ambiental. A cura inadequada cria superfícies macias. Esses revestimentos macios arranham facilmente durante o transporte e a instalação. A espessura irregular da tinta causa desgaste prematuro. Também desencadeia discrepâncias visuais em grandes fachadas de edifícios.
Você deve monitorar várias dimensões importantes de inspeção para garantir durabilidade. O teste de espessura de filme requer ferramentas micrométricas precisas. As camadas de primer e acabamento devem atender às especificações exatas. Por exemplo, os sistemas PVDF padrão requerem 25 a 35 mícrons. Variações de espessura causam desgaste irregular. Eles também induzem metamerismo de cor sob diversas condições de luz.
A resistência a solventes serve como um teste crítico de revestimento de bobinas de alumínio com revestimento colorido . O teste de dupla fricção MEK (Metil Etil Cetona) revela a qualidade da cura. Você limpa agressivamente a superfície usando solvente MEK. Esta ação determina se o sistema de pintura está totalmente reticulado. A tinta mal curada remove facilmente o metal. Isto indica uma grave falha de produção na fábrica de revestimento. Os protocolos padrão exigem mais de 100 fricções duplas sem expor o metal descoberto.
O Teste de Dureza Pencil (ASTM D3363) avalia a resistência a arranhões. Determina quanto abuso físico o painel pode sobreviver. Os técnicos aplicam lápis de grafite padronizados no acabamento. Eles verificam se há arranhões ou rupturas superficiais. Essa resistência é vital para sobreviver ao manuseio pesado.
Ao avaliar a qualidade da bobina de alumínio revestida com PVDF , aplicam-se padrões rígidos. Sempre verifique a conformidade com a especificação AAMA 2605. Este padrão determina um teor de resina de fluoropolímero de 70%. Esta relação garante excepcional resistência às intempéries a longo prazo. Abaixo deste limite, os painéis degradam-se rapidamente sob forte exposição aos raios UV.
Dimensão do teste de| tolerâncias de integridade do revestimento padrão | Padrão/Método | Critérios de aprovação aceitáveis |
|---|---|---|
| Espessura do Filme | Micrômetro / Corrente parasita | 25-35 mícrons (2 camadas de PVDF) |
| Resistência a solventes | MEK massagem dupla | > 100 fricções sem exposição a metal |
| Dureza do Lápis | ASTM D3363 | F a 2H dependendo do tipo de tinta |
| Conteúdo de resina | AAMA 2605 | Mínimo 70% de fluoropolímero |
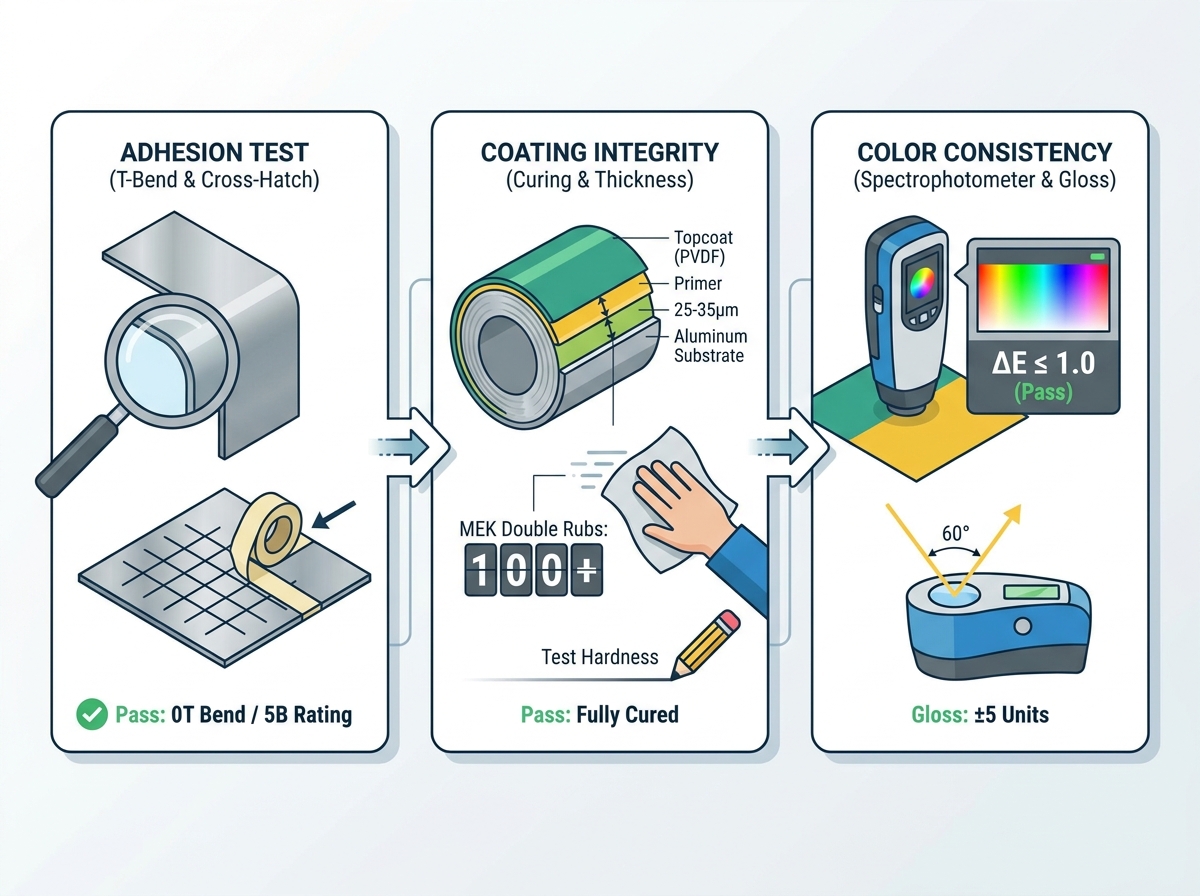
A fabricação de ACP representa um processo mecanicamente agressivo. As máquinas fresam constantemente ranhuras em V profundas no painel. Eles dobram as bordas em ângulos agudos de 90 graus. Se a adesão do revestimento da bobina de alumínio for fraca, as falhas ocorrerão imediatamente. A tinta irá descascar ao longo das ranhuras roteadas. Microfissuras se formarão nas bordas dobradas. Isto torna o painel completamente inútil para fachadas exteriores.
Você deve empregar testes mecânicos rigorosos para garantir a resistência da colagem. O Teste de Adesão Cross-Hatch (ASTM D3359) oferece uma linha de base clara. Os técnicos cortam uma grade precisa na camada de revestimento. Eles aplicam fita padronizada especializada sobre a grade. Eles puxam a fita rapidamente. Você deve procurar uma classificação 5B. Esta classificação significa zero por cento da tinta removida.
O teste T-Bend simula a extrema tensão de dobramento da fabricação. Avalia a flexibilidade da tinta curada. Os técnicos dobram o metal revestido sobre si mesmo. Eles avaliam o raio em intervalos “T” como 0T, 1T ou 2T. Boa adesão significa zero rachaduras na dobra. Também significa que não há perda de tinta quando colado. Para cassetes arquitetônicos precisos, você precisa de um desempenho superior de curvatura em T.
Os testes de resistência ao impacto fornecem outra métrica crucial. Os operadores golpeiam agressivamente o lado reverso do painel. Este golpe deforma o substrato de alumínio para fora. O revestimento frontal deve esticar sem fraturar. Nunca deve separar-se do substrato. Se quebrar, o primer não conseguiu aderir corretamente.
Grandes projetos de fachadas comerciais requerem milhares de metros quadrados de painéis. Os fornecedores geralmente entregam esses lotes ao longo de vários meses. Pequenos desvios de cor criam resultados visuais desastrosos. Mesmo as mudanças marginais parecem um tabuleiro de xadrez, uma vez instaladas. Uma elevação contínua do edifício amplia essas pequenas diferenças.
Manter a consistência rigorosa da cor da bobina de alumínio pré-pintada requer precisão digital. Os olhos humanos permanecem altamente subjetivos. As condições de iluminação enganam facilmente a nossa percepção. Portanto, a cor deve ser quantificada mecanicamente. Contamos com análises espectrofotométricas avançadas. Medimos a variação Delta E (ΔE) entre lotes. Você deve exigir uma variação ΔE inferior a 1,0. Para cores sólidas premium, exija um ΔE ≤ 0,5 em comparação com a amostra mestre.
Os níveis de brilho afetam diretamente a percepção humana das cores. Dois painéis com misturas de pigmentos idênticas parecem diferentes se o brilho variar. Um acabamento fosco absorve a luz de maneira diferente de um acabamento de alto brilho. Os medidores de brilho verificam a refletância em ângulos padrão. A indústria normalmente usa um ângulo de medição de 60 graus. Os fornecedores devem manter o brilho dentro de uma tolerância restrita, geralmente ± 5 unidades.
As verificações visuais e de metamerismo continuam sendo uma importante validação secundária. Inspecionamos a bobina sob condições de iluminação padronizadas. Usamos iluminação diurna D65, UV e fluorescente. As cabines de luz simulam perfeitamente esses ambientes distintos. Isso confirma as combinações de cores sob diferentes condições climáticas e internas. A formulação de uma tinta pode combinar à luz do dia, mas colidir à noite.
Você deve ir além das folhas de especificações sofisticadas ao adquirir materiais. Folhetos bonitos não garantem confiabilidade no chão de fábrica. Você precisa avaliar a capacidade real de execução do fabricante. Você deve verificar sua capacidade de fornecer qualidade consistente diariamente.
A realização de uma auditoria rigorosa na fábrica separa os fornecedores de elite dos médios. Use uma abordagem estruturada para avaliar seu hardware e protocolos.
Concentre-se fortemente em como a fábrica lida com materiais não conformes. Peça-lhes que expliquem seus protocolos de rejeição. Uma boa fábrica explica com orgulho como colocam bobinas ruins em quarentena. Eles nunca tentam colocar produtos marginais em uma grande remessa.
A aquisição de alumínio com revestimento colorido para ACP exige uma rigorosa mitigação de riscos. Depender estritamente do preço mais baixo é um convite a fracassos catastróficos. Estas falhas acontecem durante a fabricação da fábrica ou anos após a instalação da fachada. Um protocolo de inspeção estruturado protege a reputação do seu negócio e as margens de lucro.
Seus próximos passos exigem ações claras. Priorize fornecedores que compartilhem abertamente seus procedimentos operacionais padrão. Peça amostras físicas antes de se comprometer com pedidos grandes. Execute essas amostras em seu próprio equipamento de fabricação. Teste você mesmo o roteamento e a dobra.
R: Embora todos os testes sejam importantes, os testes de adesão T-Bend e Cross-Hatch são os mais críticos para os fabricantes. Se a tinta rachar ou lascar durante o roteamento e dobra, o painel ficará instantaneamente inutilizável, independentemente da precisão da cor.
R: Para aplicações arquitetônicas comerciais, um ΔE ≤ 1,0 é o padrão da indústria para cores sólidas, o que significa que a diferença de cor é geralmente imperceptível ao olho humano. Os acabamentos metálicos podem ter tolerâncias ligeiramente mais amplas devido à orientação dos flocos.
R: O teste MEK (Metil Etil Cetona) envolve esfregar agressivamente a superfície revestida com um pano embebido em solvente. Revestimentos de PVDF de alta qualidade totalmente curados resistirão a mais de 100 fricções duplas sem expor o primer ou o metal descoberto. A falha indica tinta mal curada que irá desbotar e desbotar rapidamente no campo.
R: O pré-tratamento limpa o alumínio dos óleos de laminação e aplica uma camada de conversão química. Sem esta camada, mesmo a tinta PVDF da mais alta qualidade não consegue formar uma forte ligação química com o alumínio, levando ao inevitável descascamento e corrosão ao longo do tempo.


